GOCRYO
À propos
À propos
Gerald Barnett est de nationalité américaine, né en 1969. Avant l’atelier de Crolles, il a passé environ dix-huit ans sur les équipements de fabrication de semi-conducteurs : photolithographie, gravure plasma, diffusion et couches minces. Les postes cités dans son parcours sont Motorola (MOS 8 et MOS 11), Lam Research, Twinstar Semiconductor, Applied Mechanical Consulting à Crolles, Xenocs à Grenoble, STMicroelectronics et Intel Ireland.
En 2006, Barnett Engineering importe le procédé cryogénique profond des États-Unis. La branche GOCRYO devient opérationnelle en janvier 2007. L’atelier est au 452, rue des Sources, 38920 Crolles, à côté de Grenoble. La société commerciale n’existe plus. Le savoir du cycle reste, et une question technique peut encore passer par le formulaire chiffré de la page d’accueil.
Sur les pages de l’époque, Gerald Barnett est président et responsable des opérations et du matériel. Didier Pique, docteur, est cité comme métallurgiste et scientifique de l’atelier. L’association avec ACERDE, à Crolles, portait sur des dépôts céramiques (SiC, AlN) à côté du traitement cryogénique.
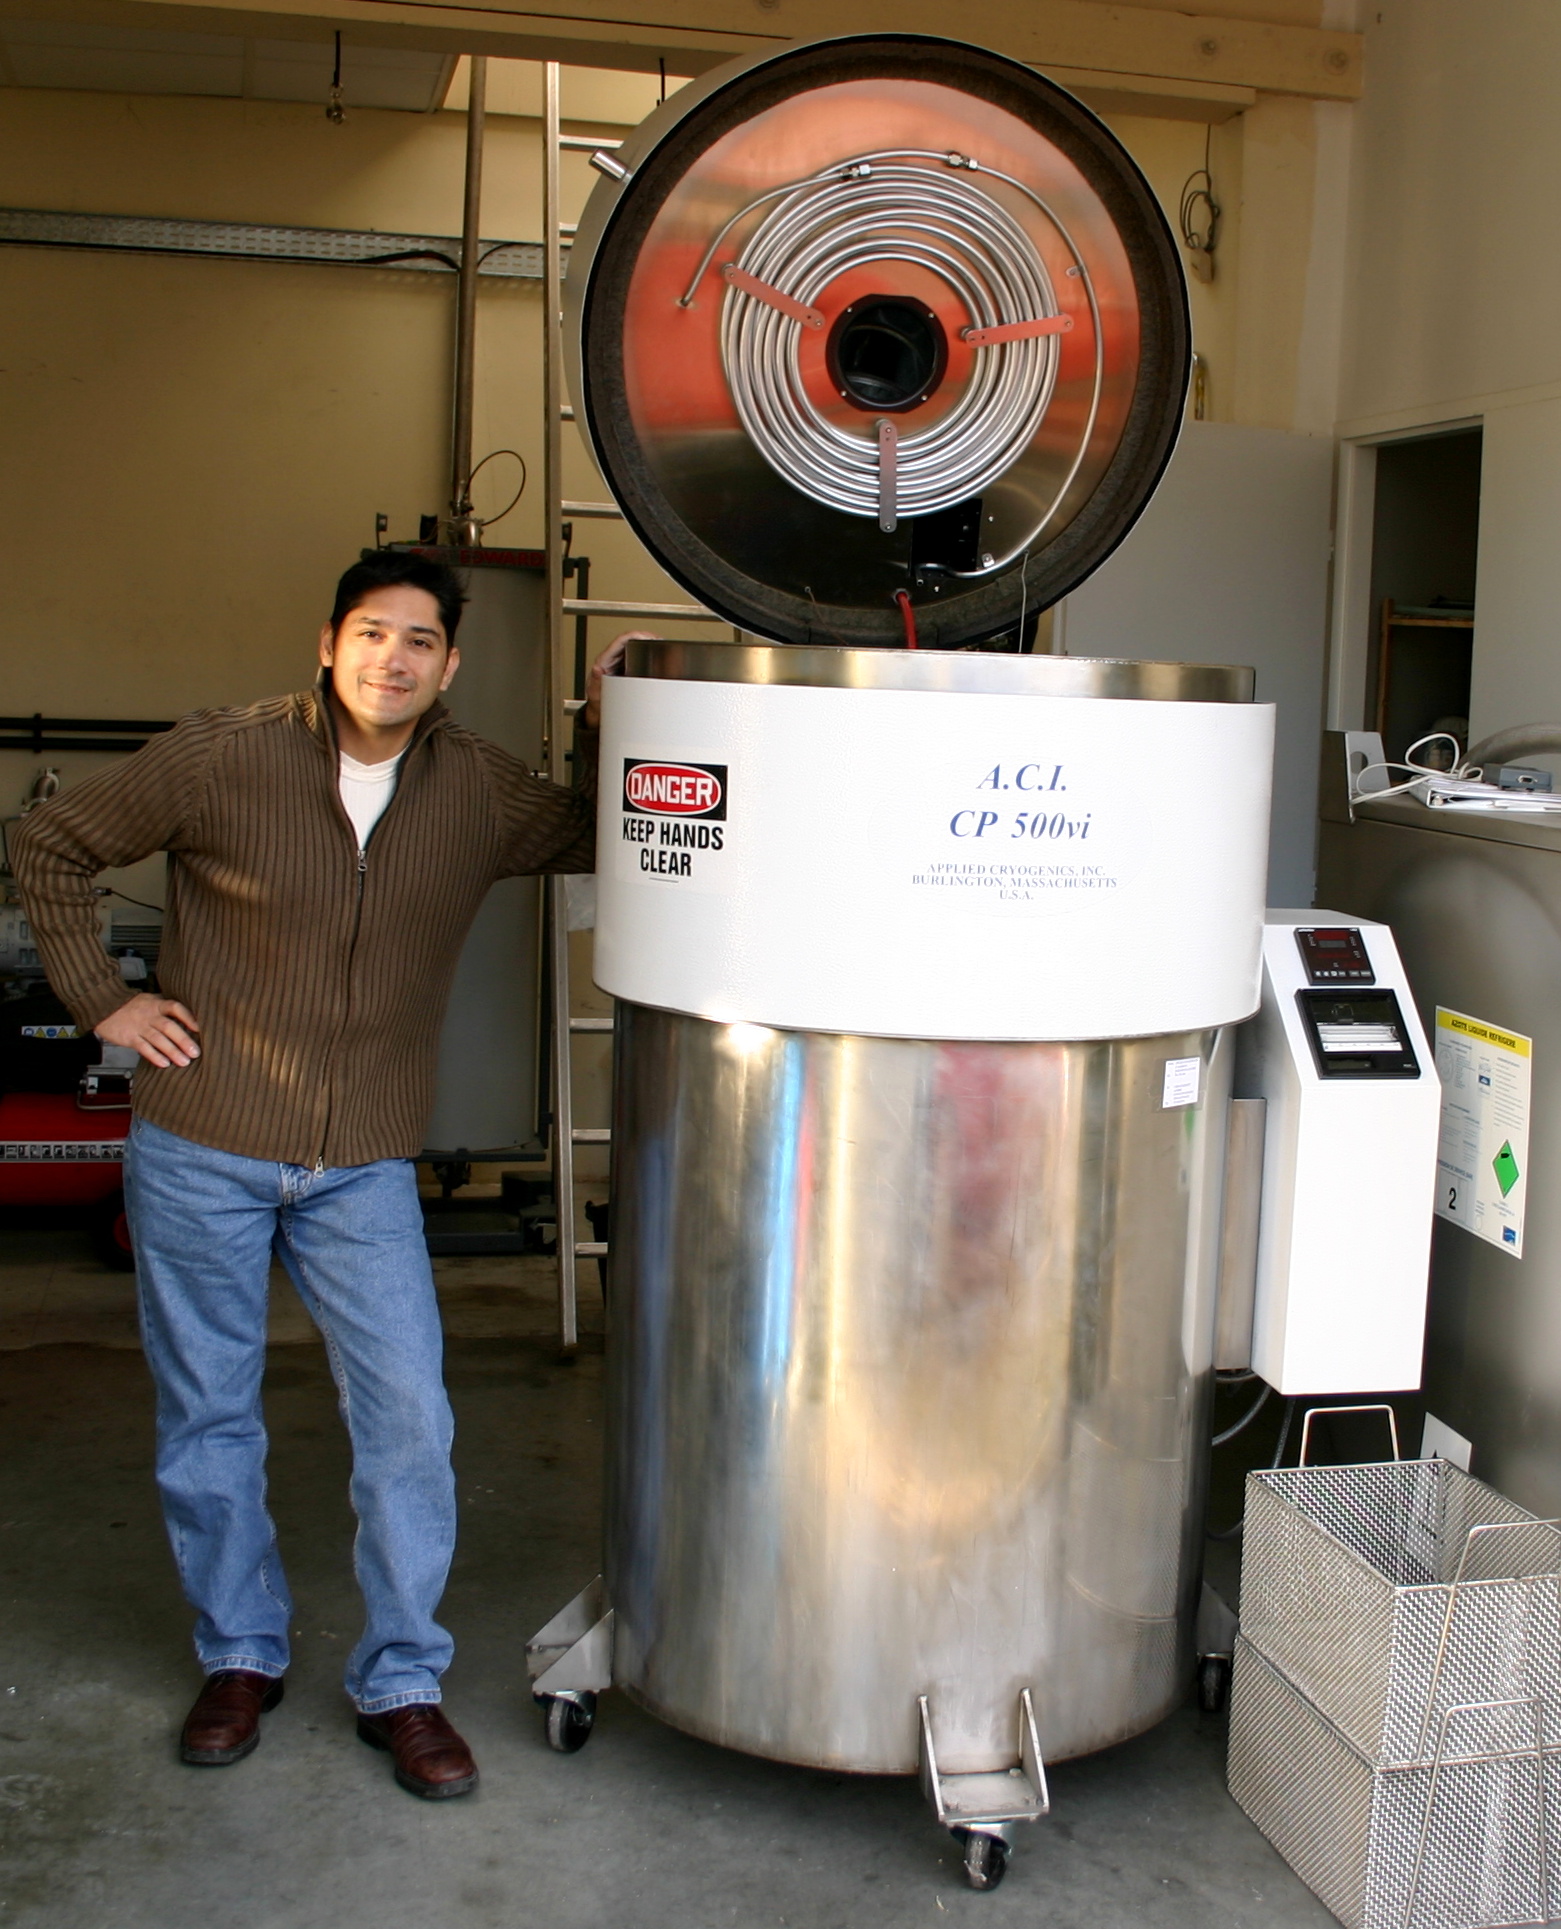
La photo montre le processeur Applied Cryogenics CP 500vi, construit à Burlington, Massachusetts. Capacité de l’époque : 400 à 900 kg de pièces par cycle. Cycle standard : 45 à 50 heures. Le soutien technique américain cité sur le site est Controlled Thermal Processing (Streamwood, Illinois). Le point que l’atelier tenait à distinguer : le procédé est sec. L’azote liquide ne touche pas les pièces. Le froid arrive en vapeur, sur une rampe pilotée. Un plongeon direct n’est pas ce cycle.
Les pages services de l’ancien site décrivent cinq portes : automobile et motoring (blocs, ressorts, bielles, freins, transmissions), industrie (outils de coupe, matrices, lames de pelletizer, électrodes de soudure, broches), sport, hobby (dont l’audio), et un volet recherche. Les matériaux cités sont les métaux, certains plastiques, le bois et des matériaux composites. Chaque alliage ne répond pas de la même façon. Un chiffre pour un acier D-2 ne se transpose pas à un inox austénitique.
Une publication souvent citée dans ces pages est le papier de l’Université de Trente et de GKN, Journal of Materials Processing Technology 118 (2001), pages 350–355. Les auteurs concluent que le traitement cryogénique profond d’outils en acier rapide trempé et revenu peut améliorer la dureté et son homogénéité, et réduire la consommation d’outils et les arrêts machine. Ce n’est pas une étude faite à Crolles. C’est une référence que l’atelier donnait à ses visiteurs.
Ce site reprend les textes, les mesures et les courriers de l’atelier. Les chiffres (BAIRD, Raytheon, Heat Treating Progress, NASA, dynos de kart) sont des archives. Ils ne sont pas une offre de traitement aujourd’hui, et ils ne sont pas une garantie pour une pièce qui n’a pas été mesurée. Il n’y a pas de boutique. Il n’y a pas de compte. Le formulaire chiffre le message dans le navigateur avant l’envoi.
Les pages qui portent le détail sont le procédé (rampe, maintien, retour, revenu) et les archives (les courriers et les tableaux). L’accueil garde le long texte français. La page anglaise reprend la page d’accueil anglaise d’origine.